Kavurma Seviyesinde Sık Yapılan 9 Kritik Hata ve Etkili Çözüm Yolları
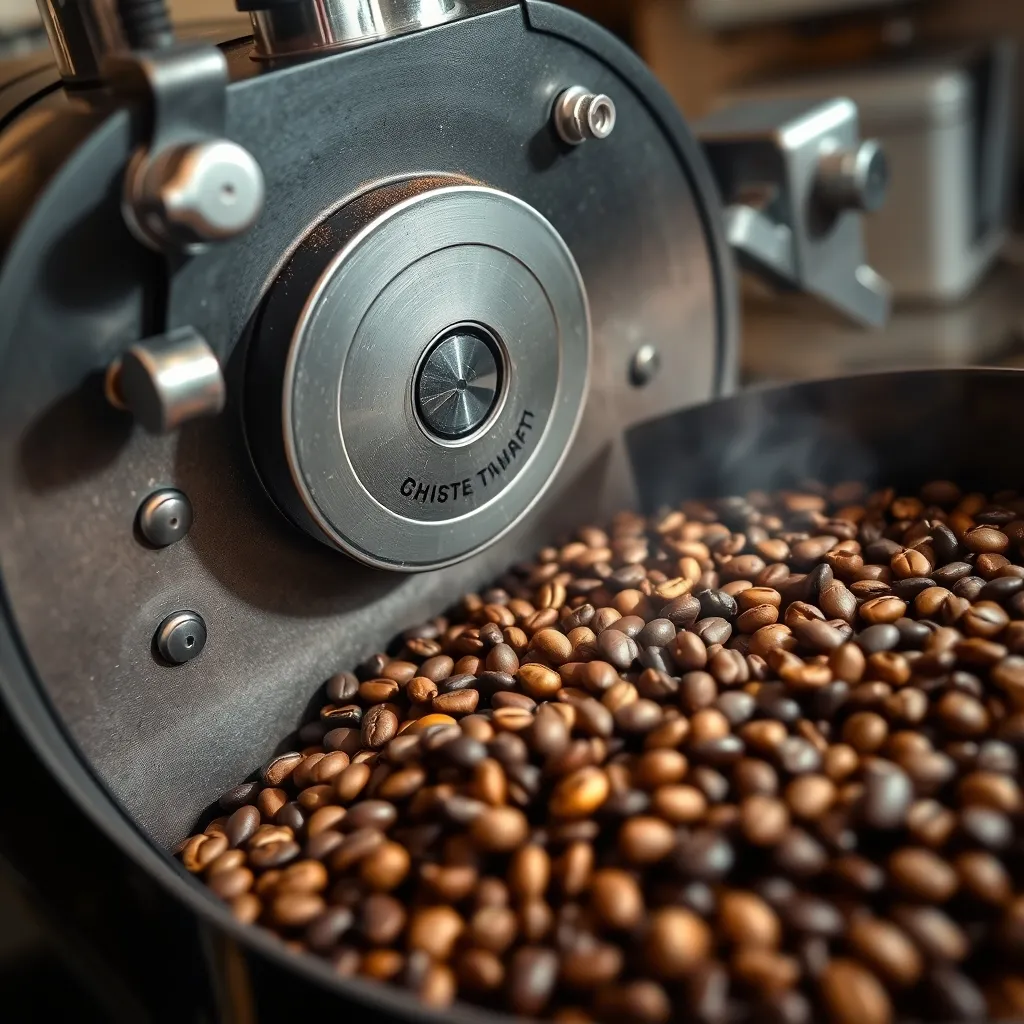
Kahve çekirdeğinin kavurma seviyesi, kahvenin lezzet profili ve demleme kalitesi üzerinde belirleyici bir unsur. Ancak hem profesyoneller hem de amatör kişiler arasında kavurma sırasında yapılan bazı temel hatalar, kahvenin kalitesini olumsuz etkileyebiliyor. Bu yazıda en sık karşılaşılan 9 kavurma hatası ve her biri için uygulanabilir çözümler adım adım izah ediliyor.
Kavurma Seviyesi Konusunda En Sık Yapılan 9 Hata ve Çözümleri
1. Kavurma Sıcaklığının Yanlış Ayarlanması
Hata: Kavurma sıcaklığının gereğinden yüksek veya düşük ayarlanması, çekirdeğin eşit ve doğru kavrulmasını engeller. Çok yüksek sıcaklık, dış yüzeyin yanmasına karşın iç kısmın çiğ kalmasına, düşük sıcaklık ise yeterince kavrulamamaya neden olur.
Çözüm: Kavurma için ideal sıcaklık aralığı genellikle 190-230°C arasında değişir. Çekirdek cinsine göre özel ayarlar yapılmalıdır. Termokupl sensörlerle sıcaklık takibi yaparak, sıcaklık dalgalanmalarını %±2°C ile sınırlandırmak kaliteyi artırır.
2. Kavurma Süresinin Yanlış Yönetilmesi
Hata: Kavurma süresinin çok kısa tutulması çekirdeğin içinin yeterince kavrulmamasına, uzun tutulması ise aşırı kavrulmaya yol açar.
Çözüm: Ortalama kavurma süreleri 8-14 dakika arasında olmalıdır. Örneğin, orta kavurma için 12 dakika iyi bir başlangıç süresidir. İlk birkaç batchte zaman ve gözlem notları alınarak ideal süre ve renk kodları belirlenmelidir.
3. Renk Değişiminin Yanlış Yorumlanması
Hata: Kavurma sırasında kahve çekirdeğinin renk değişimini yanlış değerlendirmek kavurma seviyesini hatalı belirlemeye sebep olur.
Çözüm: Kahve kavurucusunda renk skalası (Agtron gibi) kullanarak renk takibi yapılmalıdır. Örneğin, orta kavurma genellikle 45-65 Agtron puanında gerçekleşir. Düzenli renk kontrolleri sonucu tutarlılık sağlanır.
4. “First Crack” ve “Second Crack” Dönemlerinin Kaçırılması
Hata: Kahve çekirdeğinin kavrulma sürecindeki "First Crack" (ilk çatlak sesi) ve "Second Crack" (ikinci çatlak) dönemlerinin doğru algılanmaması kavurma seviyesi belirlemede problemi doğurur.
Çözüm: First crack başlangıcından itibaren zaman ölçülüp, çekirdek tipine göre ideal kavurma süresi belirlenmelidir. Orta kavurmada first crack başlamasının 1-2 dakika sonrası sonlandırılır. Second crack ise genellikle koyu kavurmalar için takip edilir.
5. Eşit Olmayan Isı Dağılımı
Hata: Kavurma sırasında ısı dağılımının uniform olmaması çekirdeklerin farklı seviyelerde kavrulmasına yol açar.
Çözüm: Kavurma makinesinin iç hava sirkülasyonu ve tambur dönüş hızı ayarlanmalı, çekirdeklerin hareketi sürekli olmalıdır. Ayrıca, batch kavurma yapılıyorsa her defasında çekirdeklerin eşit miktarda ve boyutta olduğundan emin olunmalıdır.
6. Kavurma Öncesi Çekirdeklerin Kalitesiz veya Nemli Olması
Hata: Nem oranı yüksek veya kalitesi düşük ham çekirdekler kavurma kalitesini düşürür.
Çözüm: Kavurmadan önce çekirdek nem oranının %10-12 civarında olması idealdir. Nem ölçer ile kontrol edilmeli, nem yüksekse çekirdekler önceden uygun koşullarda kurutulmalıdır.
7. Kavurma Sonrası Hızlı Soğutma Yapılmaması
Hata: Kavurmanın bitiminde çekirdeklerin yavaş soğutulması, kavurma işleminin devam etmesine ve çekirdeklerin istenmeyen şekilde kavrulmaya devam etmesine neden olur.
Çözüm: Kavramanın bitişinde çekirdekler hemen geniş yüzeye yayılmalı ve hava ile hızlıca soğutulmalıdır. Önerilen soğutma süresi 3-5 dakikadır, bu süre çekirdeğin sıcaklığı 50-60°C’ye inene kadar sürmelidir.
8. Kavurma Profili Kaydı Tutmamak
Hata: Kavurma süreci sırasında sıcaklık, zaman, tambur hızı gibi değerlerin düzenli kaydedilmemesi, tutarlı kavurma elde etmeyi zorlaştırır.
Çözüm: Her kavurma için sıcaklık-zaman kayıtları oluşturulmalı ve saklanmalıdır. Dijital yazılımlar veya manuel defter kayıtları kullanılabilir. Süreçler arasındaki farklar bu sayede analiz edilebilir.
9. Farklı Yağ Salınımı ve Kokulara İlişkin Bilgisizlik
Hata: Kavurma sırasında çekirdekten çıkan yağın ve kokunun farklı seviyelerde değerlendirilmemesi, kavurma kalitesinde hatalara neden olur.
Çözüm: Yağ çıkışı daha çok koyu kavurmaların belirtisidir ve eşit yayılması istenir. Kavurma sırasında oluşan aroma değişimleri takip edilmeli, aşırı yanık kokusu varsa kavurma seviyesi düşürülmelidir.
Özet Tablo: Hata ve Çözüm Önerileri
| Hata | Parameter | Çözüm |
|---|---|---|
| Sıcaklık Yanlışlığı | 190-230°C | Termokupl ile ±2°C hassasiyetinde ayar |
| Süre Yanlışlığı | 8-14 dk | Batch izleme ile ideal süre belirlenmeli |
| Renk Yanlış Değerlendirme | 45-65 Agtron | Ölçme aleti kullanımı |
| Crack Dönemi Kaçırma | First Crack temp. ~196°C | Zamanlayıcı ve ses izleme |
| Isı Dağılımı Eşitsizliği | Homojen hava sirkülasyonu | Tambur ve hava akımı ayarı |
| Nemli Çekirdek | %10-12 nem | Nem ölçüm ve kurutma |
| Hızlı Soğutma Yapmamak | 3-5 dakika | Geniş yüzeyde hava soğutma |
| Kavurma Kayıt Tutmamak | Sıcaklık & Zaman kaydı | Dijital veya manuel takip |
| Yağ/Koku Bilgisi Eksikliği | Yağ ışıması | Gözlem ve kokunun tanınması |
Sıkça Sorulan Sorular
Kahve kavurma sıcaklığı neden önemlidir?
Kavurma sıcaklığı, çekirdeğin iç yapısını ve aroma gelişimini belirler. Çok yüksek sıcaklık dış yüzeyi yakarken, düşük sıcaklık çekirdeğin tam kavrulmasını engeller, bu yüzden tat için kontrolü kritiktir.
First crack ne zaman takip edilmeli?
First crack, kavurmanın orta aşamasında çıkan çatlama sesidir. Orta kavurma için first crack başladıktan 1-2 dakika sonra kavurma sonlandırılabilir.
Kavurma sonrası çekirdek neden hızla soğutulmalı?
Kavurma sonrası çekirdek hızlıca soğutulmazsa kavurma iç sıcaklıkta devam eder ve istenmeyen tat değişiklikleri olur. Hızlı soğutma kaliteyi korur.
Kavurma seviyesi nasıl ölçülür?
En yaygın ölçüm yöntemi Agtron renk skalasıdır. Ayrıca renk ölçüm cihazları ve kalibre sensörlerle standart kavurma seviyeleri belirlenir.
Kahve Kavurma Seviyesi: Başlangıçtan UzmanlığaSonraki ›
Kavurma Seviyesi ve Filtre Kahve: En İyi Lezze
İlgili Yazılar
Kahve Kavurma Seviyesi Nasıl Planlanır?
Kahve kavurma seviyesi, kahvenin tadını ve aromasını belirlemede önemli bir faktördür. Doğru kavurma seviyesi, kahvenin
Kahve Ekipmanı Bakımı ve Kavurma Seviyesi Uygulaması
Kahve ekipmanı bakımı, kavurma seviyesi uygulamasını planlarken önemli bir rol oynar. Düzenli bakım, ekipmanın performan